



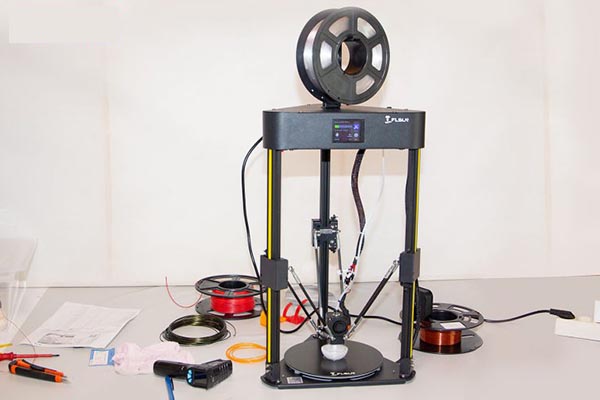
Flsun Q5 es una nueva impresora 3D con el llamado diseño Delta. Este diseño es muy compacto, por lo que la impresora ocupa muy poco espacio y cabe incluso en un escritorio normal de oficina o de casa. Las impresoras 3D Delta también son rápidas y precisas. La única desventaja es que suelen ser bastante caras.
La Flsun Q5 es una verdadera excepción. Esta unidad es incluso más barata que muchas impresoras 3D convencionales. En esta revisión de la impresora 3D FLsun Q5 Delta, descubriremos las capacidades de la unidad.
Revisión de la impresora 3D FLsun Q5 Delta


DISPONIBLE EN AMAZON
Hace unas semanas, decidí probar la impresora 3D Delta Flsun Q5. Miré la descripción y fui un poco escéptico al principio. La impresora era extremadamente barata (precio actual aquí ) y la construcción delta con los tres brazos móviles parece extraña. En realidad, no creía que se pudieran obtener modelos 3D realmente buenos y limpios con ella.
Sin embargo, nunca he tenido una impresora 3D Delta y por eso tenía que probar esta.
Resulta que la prueba fue una buena decisión. En la práctica, el dispositivo me sorprendió muy positivamente. En pocas palabras, en términos de calidad de impresión, la barata Flsun Q5 está a la altura de impresoras 3D mucho más caras de diseño convencional.
Incluso mi anterior impresora favorita, la Artillery Sidewinder X1 , no era en absoluto mejor en términos de calidad y velocidad de impresión. Por el contrario, estaba más o menos al mismo nivel .
Diferencias entre las impresoras 3D Delta y las convencionales


Ejemplo de impresoras 3D convencionales
Antes de entrar en más detalles sobre las propiedades de la impresora 3D Delta Flsun Q5, veamos el diseño de la Delta.
Impresoras 3D cartesianas
La mayoría de las impresoras 3D disponibles hoy en día son las llamadas impresoras 3D cartesianas. Estas unidades trabajan con el sistema de coordenadas cartesianas conocido por las matemáticas, que mueve el cabezal de impresión sobre los tres ejes X, Y y Z. El cabezal de impresión puede moverse a la izquierda, a la derecha, hacia delante, hacia atrás y hacia arriba.
A menudo, las impresoras 3D cartesianas se construyen de manera que el cabezal de impresión sólo se mueve en las direcciones Z y X. Esto suele ser más fácil de construir. Para el movimiento Y, en lugar del cabezal de impresión, toda la placa base (la cama de impresión) se mueve con el modelo.
Sin embargo, ambas opciones son iguales, ya que así es como funcionan las impresoras 3D cartesianas.
Impresoras 3D Delta


Impresora Delta Flsun Q5
Una impresora delta, como la Flsun Q5, tiene un diseño completamente diferente. Aquí el cabezal de impresión está unido a unos brazos (una varilla) con tres carros. Todos los carros sólo se mueven verticalmente hacia arriba y hacia abajo. Los ejes verticales se denominan ejes A, B y C. Gracias a la articulación y a los distintos movimientos verticales, el cabezal de impresión puede apuntar a todos los puntos de un espacio 3D cilíndrico.
Como el espacio accesible es cilíndrico, estas impresoras suelen tener siempre una placa base redonda. Además, como las impresoras se controlan de la misma manera que las impresoras 3D convencionales, tienen que convertir las coordenadas X, Y y Z en vivo en el sistema de coordenadas ABC durante la impresión.
La ventaja de las impresoras delta es que la cama de impresión no tiene que moverse. Esto supone una clara ventaja, por ejemplo, para las grabaciones de lapso de tiempo. Además, la impresora es compacta en anchura y profundidad; apenas es mayor que la cama de impresión real. Aunque suele ser más alta que las impresoras convencionales, el espacio que ocupa es significativamente menor. Por último, la precisión tampoco disminuye en altura. La unidad imprime la primera capa con la misma precisión que la última capa superior.
La única desventaja es que rara vez hay impresoras delta con extrusor directo, ya que el cabezal de impresión no debe ser tan pesado. Si se produjeran problemas de presión debido a un motor defectuoso, una correa dentada suelta, una corredera o algo similar, entonces sería difícil determinar cuál de los 3 ejes tiene el problema.
Entre las impresoras 3D Delta y Cartesianas, ¿cuáles son más precisas? Pues bien, tendrás varias opiniones de los expertos sobre este asunto. Lo que sí es cierto es que las impresoras Delta suelen ser las preferidas en las escalas más grandes. Estas impresoras se utilizan incluso para construir casas.
La mayoría de las impresoras 3D pequeñas son del tipo cartesiano. Sin embargo, la Flsun Q5 es una de las excepciones.
Especificaciones técnicas de la impresora 3D FLsun Q5 Delta
Especificaciones generales
[su_table]
| Tecnología | FDM |
| Año | 2019 |
| Montaje | Pre-ensamblado |
| Disposición mecánica | Cabeza cartesiana-XY |
| Fabricante | Artillery |
[/su_table]
Especificaciones de la impresión 3D
[su_table]
| Volumen de construcción | 300 x 300 x 400 mm (11,8 x 11,8 x 15,75 pulgadas) |
| Altura de la capa | 0,1 mm |
| Tipo de extrusor | Accionamiento directo |
| Tipo de boquilla | Volcán |
| Tamaño de la boquilla | 0,4 mm |
| Temperatura máxima del extrusor | 240 °C |
| Temperatura máxima del lecho calentado | 80 °C |
| Marco | Aluminio |
| Cámara de impresión | Abrir |
| Nivelación del lecho | Manual |
| Lecho de impresión | Cama de CA de calentamiento rápido |
| Pantalla | Pantalla táctil |
| Conectividad | SD, cable USB |
| Cámara integrada para la supervisión | No |
| Recuperación de la impresión | Sí |
| Sensor de filamento | Sí |
| Diámetro del filamento | 1,75 mm |
| Filamentos de terceros | Sí |
| Materiales | PLA, ABS, PLA flexible, TPU, madera, PVA, HIPS. |
[/su_table]
Requisitos de software
[su_table]
| Cortadora recomendada | Cura, Simplyfy3D, Slic3r |
| Sistemas operativos | Windows, Mac, Linux |
[/su_table]
Dimensiones y peso
[su_table]
| Dimensiones exteriores | 550 x 405 x 640 mm |
| Peso | 16,5 kg |
[/su_table]
Características del Flsun Q5


Después de probar la Flsun Q5 durante unas semanas, puedo decir que la impresora 3D es realmente adecuada tanto para principiantes como para profesionales. El manejo es tan fácil como con las impresoras 3D convencionales y la velocidad y la precesión fueron tan buenas en la prueba como con las caras impresoras 3D de diseño convencional.
Espacio de instalación
El espacio máximo de instalación de la FLsun Q5 es de 200 x 200 mm. Esto es suficiente para muchos fabricantes. También imprimo el 95% de las cosas de menos de 200 mm en la Artillery Sidewinder X1 , aunque esta impresora podría imprimir cosas mucho más grandes.
La Flsun es bastante compacta. Sus dimensiones son de unos 330 x 330 mm. Esto significa que puedes colocarla fácilmente en un escritorio o en un armario de estantería.
A pesar de su bajo precio, la impresora está sorprendentemente bien hecha y equipada. Incluso tiene características que incluso las impresoras 3D más caras no suelen tener.
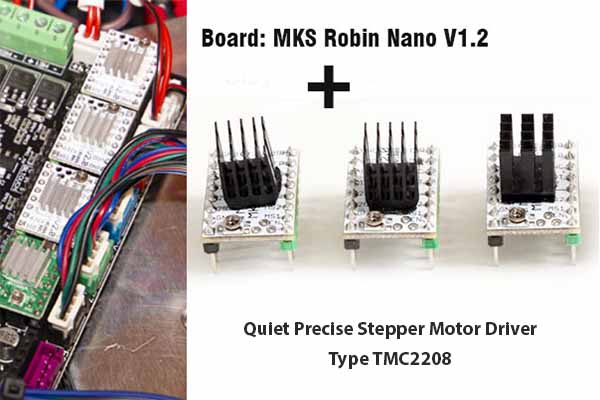
Controladores de motores paso a paso silenciosos
Extrusor
La principal desventaja de la Flsun Q5 es que no tiene un extrusor directo, es decir, un extrusor en el que el filamento se introduce directamente en el cabezal. Los extrusores directos son preferibles porque también pueden imprimir material blando y flexible como el TPU.
No he probado si el TPU funciona con la Flsun Q5, pero sospecho que no funciona muy bien. Como el filamento se empuja sobre un tubo largo desde el llamado extrusor Bowden hasta la boquilla, el material blando se expande naturalmente un poco cuando se tensa (avance/retroceso), lo que puede empeorar la presión.
Sin embargo, la FLsun tiene algunas características notables. Por ejemplo, viene con una moderna placa MKS Robin Nano V1.2 y tres silenciosos drivers de motor paso a paso Trinamic TMC2208. Estos controladores son el “estándar de oro” en las impresoras 3D. Estos controladores de motores paso a paso no sólo son precisos, sino que también garantizan que la impresora sea silenciosa al imprimir.
Por lo tanto, la Flsun Q5 sería tan silenciosa como la Artillery Sidewinder X1 si el ventilador no fuera lamentablemente un poco más ruidoso.
Lecho de impresión
El lecho de impresión redondo de la Flsun Q5 está hecho de vidrio con un revestimiento similar al de Ultrabase. El lecho se calienta de forma natural. En la prueba, con las temperaturas correspondientes, hubo muy buena adhesión tanto al PLA como al PETG. Al principio, la adhesión era a veces casi demasiado buena, de modo que a menudo había que utilizar la espátula suministrada para levantarla.
Ajustando el extrusor y la temperatura de la cama de impresión, se puede influir bien en la adhesión. Con el PLA, no tuve problemas con temperaturas de boquilla de 210°C y de cama de impresión de 60°C. Con el PETG, la temperatura del extrusor de 240°C a 260°C, y una temperatura de la cama de 70°C a 75°C funcionaron bien.
La impresora también debería ser capaz de imprimir material flexible, como el ABS. Sin embargo, no he probado esto todavía porque normalmente no necesito ABS.
Calibración
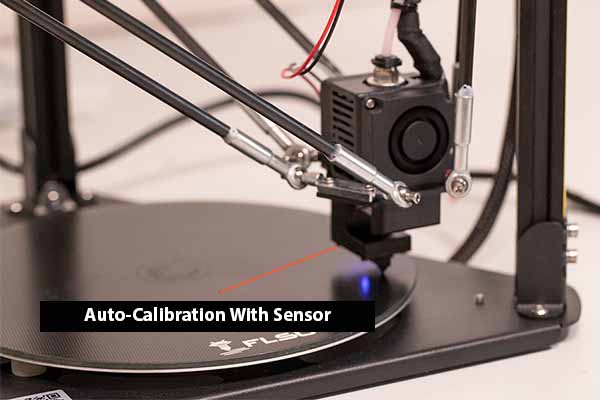
Otra característica especial de la Flsun Q5 es la autocalibración. La impresora tiene un sensor adicional que utiliza para determinar casi automáticamente la distancia entre la cama de impresión y el cabezal de impresión, incluso en 27 puntos. A continuación describiré en detalle cómo funciona.

Con otros materiales, como el PLA o el PETG, este principio no presenta inconvenientes. Muchas impresoras 3D funcionan con un extrusor Bowden de este tipo. El extrusor de FLsun está hecho de un clon de titanio y puede transportar material más blando. Este diseño ha sido probado en muchas impresoras 3D.
Sensor de filamento
La Flsun Q5 no tiene un sensor de filamento. Por lo tanto, no puede determinar cuándo se ha agotado el filamento de la bobina y, por lo tanto, no puede dejar de imprimir. Por lo tanto, siempre tiene que asegurarse de que tiene suficiente filamento en la bobina. De lo contrario, el modelo quedaría a medias.
Aun así, la falta de un sensor de filamento es un pequeño defecto con el que podemos vivir, dado lo barata que es la impresora.
Resumen de características
- Área de impresión relativamente grande de 200 x 200 mm
- Lecho de impresión calefactable con revestimiento adhesivo (similar a Ultrabase)
- Placa base de 32 bits MKS Robin Nano V1.2
- Nivelación automática en 27 puntos
- La impresión se puede reanudar después de un corte de energía
- Clon del extrusor Titan (también apto para material flexible)
- Premontado, se monta muy rápidamente y está listo para su uso
- Dado que el lecho de impresión no se mueve, es ideal para las grabaciones de lapso de tiempo
- Construcción metálica estable con guías de rodillos probadas
- La presión es muy silenciosa, los motores paso a paso son casi inaudibles. Sin embargo, los ventiladores son un poco ruidosos.
- Pantalla táctil con menú de navegación multilingüe
- Conexión USB y ranura para tarjetas de memoria (micro SD), de fácil acceso desde el lateral
- Precisión: 0,05 mm
- Espesor de las capas: de 0,1 a 0,4 mm
- Temperatura de la cama hasta 110 ° C
- Velocidad máxima de impresión: 30 – 300mm / s (normalmente 60mm / s)
- Boquilla: 0,4mm
Alcance de la entrega

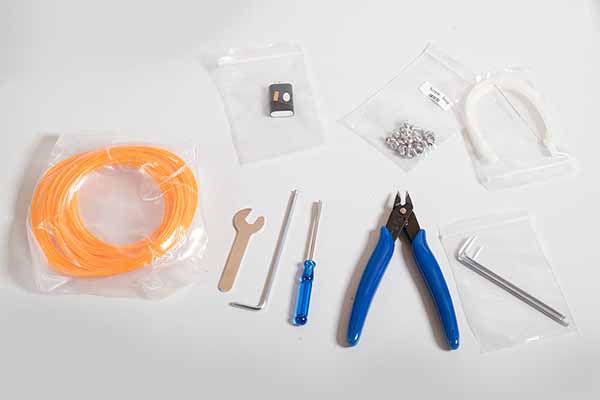
La impresora 3D Flsun Q5 se entrega completamente premontada y bien embalada en una pequeña caja. Casi todo está montado. Básicamente sólo se ha desmontado en 5 partes; la parte superior, la parte inferior y los tres puntales verticales en los que ya están montados los motores y los trineos, que llamaré ejes a continuación.
El montaje es relativamente fácil y puede ser realizado incluso por principiantes. Sólo hay que enchufar las piezas y atornillarlas bien. También hay que enchufar algunos tacos. Por supuesto, se incluyen las herramientas necesarias, como llaves Allen, cortadores laterales, tornillos y bridas.
En aproximadamente una hora deberías tener todo montado y listo para usar.
El volumen de suministro también incluye algo de filamento de PLA y un breve manual en inglés.
A continuación se muestran los elementos incluidos en el volumen de suministro completo.
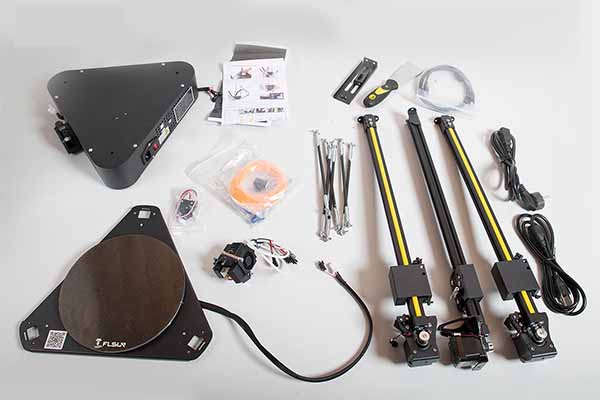
Volumen de suministro completo de la impresora 3D Flsun Q5


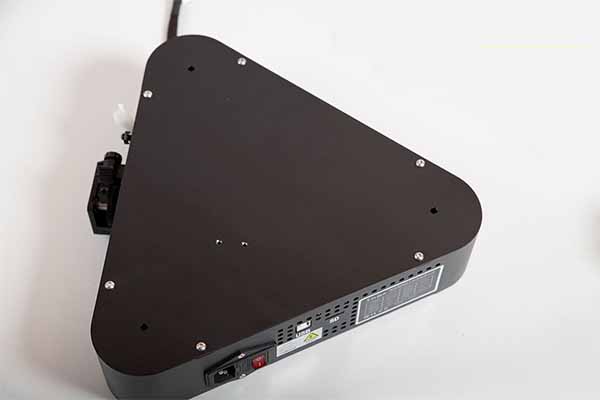

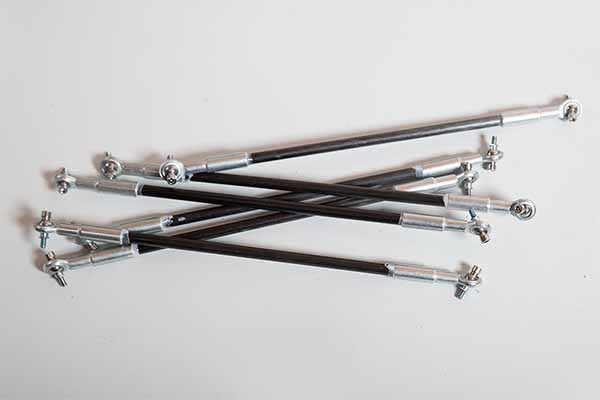


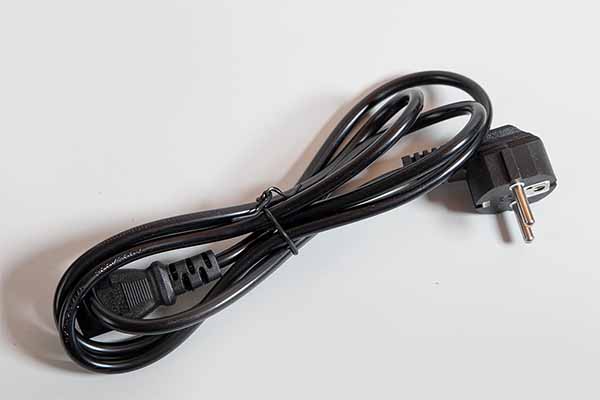



Instrucciones de montaje: Paso a paso
Paso 1: Montar los ejes en la parte superior
La mejor manera de montar los tres ejes es poner la parte superior de la impresora 3D boca abajo sobre una mesa. Puedes ver tres grandes huecos donde se insertan los ejes con el motor paso a paso.
Antes de enchufar completamente el eje, conecta los dos enchufes que se encuentran en la parte trasera con los ejes. Enchufa el blanco directamente al motor paso a paso y el negro al acoplamiento del eje. Así es imposible que se produzca una confusión y una distorsión.

A continuación, introduce el eje con el motor completamente en la parte trasera y atorníllalo con tres tornillos. El fabricante utiliza los mismos tornillos para casi todos los elementos. Por lo tanto, aquí tampoco tienes que buscar mucho los tornillos. Al final, vuelve a apretar todos los tornillos con una de las llaves Allen.
Haga lo mismo con los tres ejes. Asegúrese de que los ejes en el conector y en los acoplamientos están etiquetados con X , Y o Z. Asegúrese de que monta el eje correcto en la esquina derecha, es decir, X con X, Y con Y y para Z con Z.


Paso 2. Atornille la parte inferior
A continuación, coloque la parte inferior en la mesa con la cama caliente hacia arriba y coloque la parte superior con los tres ejes montados en la parte inferior. La parte inferior tiene pequeñas ranuras en las tres esquinas en las que se insertan los ejes. Los bastidores deben encajar sin tener que ajustar nada.
A continuación, atornilla cada eje en la parte inferior con dos tornillos.


Paso 3: Conectar el cable a la cama calefactora
El siguiente paso es conectar el cable que sale por la parte inferior con los dos enchufes de la parte superior.


Paso 4: Montar el enganche en el cabezal de impresión
A continuación, conecte las 6 varillas al cabezal de impresión. Aquí, todas las varillas son prácticamente iguales. Por lo tanto, no importa qué varilla se atornilla donde. El tornillo ya está en las varillas. Así que, simplemente atorníllelo y apriételo.

Paso 5: Montar el varillaje en el carro
Cuando todas las varillas estén montadas en el cabezal de impresión, conecte el otro extremo de las varillas a las 3 correderas de los ejes. A continuación, monte el cabezal de impresión de forma que el ventilador del componente apunte a la derecha cuando mire al lado de la pantalla.


Paso 6: Conectar el cable al cabezal de impresión
Una vez montado el cabezal de impresión, conecte los cables de conexión del cabezal a la unidad principal superior. Hay que conectar varios enchufes con los correspondientes acoplamientos. Una etiqueta correspondiente prácticamente elimina la confusión.
Observe que el enchufe etiquetado como “Nivel” permanece y no se conecta todavía. Sólo necesitamos este conector cuando la impresora 3D Flsun Q5 se calibra automáticamente por primera vez.

Paso 7: Conectar la manguera de PTFE al extrusor Bowden
Conecta la manguera de PTFE, que ya está unida al cabezal de impresión, a nuestro extrusor. Para ello, basta con introducir el extremo en el extrusor desde abajo hasta donde llegue. Esta manguera guía posteriormente el filamento hasta la boquilla.

Paso 8: Montar el portarrollos de filamento
Por último, monte el portarrollos de filamento en la parte superior de la impresora 3D Flsun Q5. Para ello, atornilla los dos perfiles metálicos como se muestra en la figura y atornilla en la parte superior.
La construcción del portabobinas de filamento me pareció inicialmente banal. Sin embargo, ha resultado ser buena y práctica. Se pueden colgar sin problemas rollos de diferentes fabricantes y anchos. Además, el enrollado también funciona de forma suave y limpia.

Portafilamentos

Por último, ata los cables con la manguera en el cabezal del filamento un par de veces más con las bridas que se suministran para hacer las cosas un poco más ordenadas.
Y ya está. Hemos terminado con la construcción mecánica y la impresora 3D Flsun Q5 está lista para su uso.
Funcionamiento de la impresora 3D Flsun Q5
Antes de empezar a imprimir modelos 3D con la impresora, hay que “nivelarla”. La nivelación garantiza que la impresora sepa dónde empieza la placa base (el lecho térmico). La más mínima desviación puede provocar impresiones erróneas o problemas de adherencia. Por eso la nivelación es importante en todas las impresoras 3D.
Flsun Q5 Masters Auto Levels

Sensor de autonivelación
A pesar de ser barata, la impresora 3D FLsun Q5 Flsun simplifica la calibración con una función de nivelación automática, y también es más precisa.
La máquina tiene un sensor adicional que mide la distancia a la placa base exactamente en 27 puntos diferentes. De este modo se consigue un alto nivel de precisión en todo el lecho de impresión, algo que no suele ser posible ni siquiera con impresoras 3D bastante más caras.
Calibración de la impresora 3D FLsun Q5
Paso 1. Coloque el sensor automático en el cabezal de impresión
El sensor automático suministrado es magnético. Conéctelo al cabezal de impresión desde abajo y se pegará solo. Conecte el cable del sensor al conector de “Nivelación”. Verá el conector de nivelación ya que está claramente etiquetado.

Paso 2: Conectar el enchufe a la impresora 3D
Se suministra un cable de alimentación estándar. Conéctelo a la impresora 3D y encienda la impresora por la izquierda.

Paso 4: Iniciar el nivel automático
Haga clic en “Autolevel” en la pantalla táctil en color. En el submenú, vuelva a hacer clic en el botón “Autolevel”.
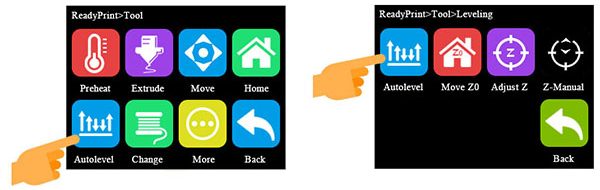

A continuación, la impresora 3D FLsun escanea automáticamente el lecho de impresión con el sensor. Un microinterruptor preciso determina exactamente dónde comienza el lecho de impresión. El proceso tarda unos minutos porque la impresora 3D escanea la placa en varios puntos, y la placa puede no estar completamente plana.
En los puntos en los que la impresora mide la distancia, puedes ver brevemente un parpadeo del LED y escuchar un suave pitido.

Paso 4: Reajuste del nivel cero
Una vez realizadas todas las mediciones automáticas, hay que reajustar manualmente la posición central del cero. Para ello, colocamos una hoja de papel completamente normal en la cama de impresión.
Nota: Antes de reajustar el nivel cero, vuelva a retirar el sensor de nivel automático. Ya no es necesario y no debe colgar en el cabezal de impresión.
Continuemos.
Pulse el botón “Mover Z0” y luego “Ajustar Z”.


Ahora puedes mover el cabezal de impresión un paso hacia abajo con el botón “-” y un paso hacia arriba con el botón “+”.
Ajuste la altura del cabezal de impresión de forma que la hoja de papel roce con el cabezal cuando se extraiga. No lo ajuste demasiado bajo de forma que el papel quede completamente aprisionado. Cuando el ajuste sea correcto, pulse “Guardar” y la calibración habrá finalizado.
Si posteriormente la primera capa no se adhiere correctamente, puede volver a ajustar la distancia.
Calidad de impresión
Una vez montada y calibrada la impresora 3D, es el momento de imprimir un modelo 3D. Para empezar a imprimir, inserta el filamento en el extrusor.
Si ya has comprado un rollo de filamento, simplemente cuélgalo en el soporte superior. El filamento debe desenrollarse desde arriba. Después, haz clic en “Herramienta” y luego en “Cambiar” en el menú. A continuación, introduce el filamento con el botón “In”. Antes de que comience la alimentación, la boquilla se calienta automáticamente. Esto puede tardar aproximadamente 1 minuto. Durante este tiempo, puedes introducir el extremo del filamento en el extrusor superior.

Cuando se tira lo suficiente, debería salir algo de filamento de la boquilla. Si no es así, vuelve a hacer clic en “In”. De esta manera, el filamento será arrastrado a lo largo, lo que debería ser suficiente.
Es el mismo procedimiento para cambiar el filamento, pero esta vez con el botón “Out”. Al pulsar el botón, puedes sacar el filamento.
Si no tienes un rollo de filamento, puedes utilizar el filamento suministrado. El filamento no está en una bobina. Por lo tanto, tienes que enrollarlo un poco y tener cuidado de que no se enrede al tirar de él. Este filamento de prueba sólo es suficiente para uno o dos modelos. Por lo tanto, te recomiendo que compres una bobina completa de 1 kg, que facilita mucho el manejo.
La impresora puede imprimir diferentes tipos de filamento, incluyendo PLA, PETG, ABS y otros materiales flexibles. Todavía no he probado nada, pero el PLA y el PETG son realmente buenos. Para empezar, recomiendo el PLA, ya que es el más fácil de imprimir sin problemas.
Mi filamento favorito es el Overture Copper PLA y el Sunlu Gray PETG . Para modelos decorativos recomiendo PLA y PETG para modelos que necesitan ser un poco más estables.
Impresión desde la tarjeta de memoria
Para imprimir modelos, no es necesario conectar la impresora 3D Flsun-Q5 al PC. La impresora dispone de una ranura micro SD. Basta con guardar los archivos que se van a imprimir en una tarjeta de memoria y luego insertarla en la impresora.
Además de una memoria USB, el fabricante también suministra una tarjeta micro SD con algunos modelos de ejemplo en 3D. Introduce la tarjeta de memoria suministrada en la ranura de la izquierda y pulsa “Imprimir” en la pantalla táctil.
Todos los archivos y subdirectorios aparecen en la pantalla. Utilice las teclas de flecha para seleccionar el archivo “test model-flsun knurling.gcode”, por ejemplo. Por cierto, los nombres de archivo largos siempre se abrevian un poco en la pantalla, así que no se sorprenda.
Una vez seleccionado el archivo, confirme de nuevo el inicio y comience a imprimir.


En primer lugar, la impresora calienta la cama de calentamiento inferior y, a continuación, la boquilla. Las temperaturas vienen determinadas por el propio archivo de impresión. En el modelo de ejemplo mencionado, era de 70° en la cama de calentamiento y de 210° en la boquilla. Por lo tanto, hay que utilizar PLA porque otros materiales necesitan temperaturas diferentes.
La impresora tarda unos 2 minutos en calentar la cama de impresión y 1 minuto en calentar la boquilla. Después de un total de 3 minutos, el cabezal de impresión debería empezar a moverse e imprimir el modelo 3D capa por capa.
El objeto de muestra también consiste en un tipo de tornillo y una tuerca.
Dependiendo del tamaño del modelo, del grosor de la capa ajustado y de la velocidad ajustada, la impresión tardará diferentes cantidades de tiempo. En el caso de los modelos más grandes, a menudo puede llevar varias horas. Por supuesto, no tienes que estar pendiente de la impresión, la impresora suele hacerlo todo sola.
Sin embargo, debes comprobar la impresora de vez en cuando. Esto es especialmente importante al principio, cuando tienes poca experiencia con los ajustes y las temperaturas. Puede haber errores de impresión o ensalada de filamento.
Se recomienda realizar comprobaciones periódicas para evitar el uso innecesario del filamento. Si la impresora está más lejos, las cámaras de vigilancia inalámbricas también serán útiles. Algunas de las cámaras de vigilancia de la impresión 3D se pueden controlar desde el smartphone.

Primera impresión perfecta
Cuando empezamos con la Flsun Q5, la primera impresión salió a la perfección (véase la imagen de arriba). Me sorprendió la buena y limpia calidad de impresión. He leído muchas veces que las impresoras 3D Delta ofrecen muy buena calidad, pero no me lo creía hasta que lo vi yo mismo. La impresión es extremadamente limpia y rápida.
Para evaluar mejor la calidad de impresión, imprimí todo tipo de modelos de prueba, no sólo el famoso 3D Benchy. En las fotos de abajo se puede ver que todos los modelos se imprimieron perfectamente. Además, los voladizos y los puentes, pero también las estructuras más finas como la escritura en el lado son realmente exitosos. Esto se hizo con un perfil estándar sólo ligeramente modificado del deslizador Simplify 3D.
Por supuesto, también puede utilizar el software libre para el Flsun Q5 para convertir los modelos 3D en G-Code. Los programas Cura y Repetier-Host se incluyen en una memoria USB. Sin embargo, yo prefiero Simplify 3D. El programa es claro y soporta casi todas las impresoras 3D con perfiles terminados.
Aun así, puedes utilizar cualquier programa de corte que prefieras para convertir los modelos 3D, que suelen estar en formato STL, en el formato G-Code para la impresora.


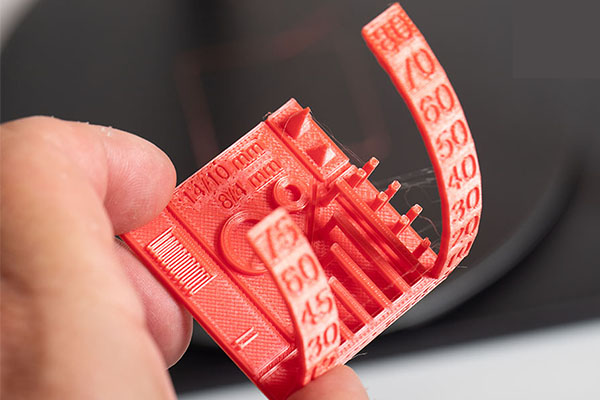
Alguna información sobre los ajustes y velocidades de impresión seleccionados
- Modelo 3D: Prueba de la impresora 3D All In One
- Material utilizado: Sunlu PLA
- Cortadora utilizada: Simplify 3D
- Temperatura del extrusor: 200°C
- Temperatura del lecho: 60°C
- Altura de la capa: 0,2 mm
- Relleno: 30%
- Estructura de soporte: no
- Capas superiores: 3
- Capas inferiores: 3
- Contornos del faldón: 2
- Distancia del faldón: 4mm
- Velocidad: 60mm / seg
- Velocidad primera capa: 50%
- Tiempo total de impresión (incluyendo el tiempo de calentamiento) 1 hora 31 minutos


Alguna información sobre los ajustes y velocidades de impresión seleccionados
- Modelo 3D: 3D Benchy
- Material utilizado: Sunlu PLA
- Cortadora utilizada: Simplify 3D
- Temperatura del extrusor: 200°C
- Temperatura del lecho: 60°C
- Altura de la capa: 0,2
- Relleno: 20%.
- Estructura de soporte: no
- Capas superiores: 3
- Capas inferiores: 3
- Contornos del faldón: 2
- Distancia del faldón: 4mm
- Velocidad: 60mm / seg
- Velocidad primera capa: 50%
- Tiempo total de impresión (incluyendo el tiempo de calentamiento) 1 hora y 13 minutos
Aquí hay más impresiones de PLA:


elefante

Ficha de la cesta de la compra

Perfect first print
Adhesión del lecho de impresión


Después de las primeras impresiones del modelo, se debe dejar que la placa calefactora se enfríe hasta alcanzar la temperatura ambiente. Esto facilita la retirada del modelo de la placa calefactora.
Al principio, la adherencia era muy fuerte. Incluso a temperatura ambiente, tuvimos que utilizar la espátula suministrada con objetos pequeños para retirar los modelos de la placa de vidrio recubierta (Art Ultrabase).
Más tarde, imprimí los modelos 3D con una temperatura de lecho baja de 60°C a 55°C, que es más que suficiente para la adhesión del PLA. Sin embargo, después de algunas impresiones, la adherencia de la cama se debilitó un poco. En realidad, en este caso fue bastante buena, ya que las primeras impresiones fueron demasiado fuertes.
Fue un poco más difícil encontrar las temperaturas adecuadas para el filamento PETG. Con este material, he tenido buenas experiencias con temperaturas de lecho entre 70°C y 80°C y temperaturas de boquilla entre 240°C y 260°C.
Aunque no se indica explícitamente en la descripción, la FLSUN Q5 también imprime muy bien con PETG. El PETG es más resistente a la rotura que el PLA, por lo que lo prefiero para algunos modelos.
Si la primera capa no se adhiere bien, hay que reajustar un poco el punto cero. En realidad, con el PETG hay una diferencia si se pone el cabezal 0,05 mm más arriba o más abajo. El PLA no es tan sensible en este caso, ya que también se tolera un ajuste ligeramente erróneo.
Si imprimes una pequeña torre de temperatura (imagen de abajo), en la que se baja la temperatura 5 grados en prácticamente cada piso, puedes averiguar rápidamente cuál es la temperatura ideal para tu impresora y el PETG:

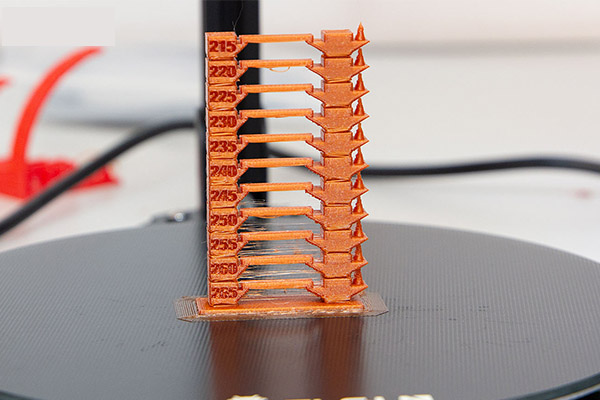
Si el PETG no se adhiere adecuadamente, la temperatura del lecho calefactor aumenta ligeramente e imprime un llamado “faldón”, es decir, un ligero contorno del modelo 3D. Después, se imprime bien.
Por desgracia, el fabricante no especifica las temperaturas máximas de impresión permitidas en la boquilla. Supuestamente, debería ser posible alcanzar hasta 110°C en el lecho de impresión. Hasta ahora, he alcanzado un máximo de 80°C en la cama y 260°C en la boquilla. No me he atrevido a hacer más que eso, pero no necesito más ya que la mayoría de los materiales utilizan temperaturas más bajas.
Si también quieres utilizar la Slicer Simplify 3D, puedes descargarte gratuitamente mis perfiles de impresora para la Flsun Q5, puedes encontrar las descargas al final de esta prueba.
Aquí hay algunas imágenes más para imprimir con PETG


Un vistazo a la tecnología del Flsun Q5
El lecho térmico se calienta de 20 a 60 grados en un minuto y 55 segundos. La temperatura se distribuye de forma muy uniforme por toda la cama, pero a menudo está entre 3 y 4 grados por debajo del valor establecido.

Cama calefactora

Cama calefactora desde abajo
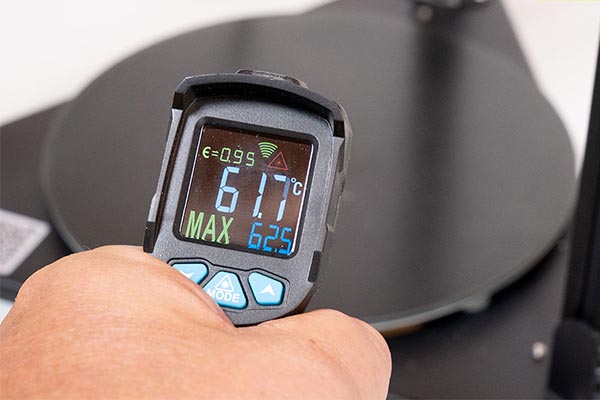
Buena distribución del calor
La tapa superior se puede desatornillar. Esto facilita el acceso a toda la electrónica y los motores. Como ya se ha mencionado, se ha instalado una placa MKS Robin Nano V1.2 con controladores de motores paso a paso Trinamic TMC2208 de alta calidad. En el centro se puede ver la fuente de alimentación montada.


Las correderas están debidamente guiadas con rodillos en el perfil y se mueven dentro del mismo mediante correas dentadas. La correa dentada también se puede volver a tensar posteriormente a través de un orificio alargado cuando se fija. Las tiras de plástico amarillas sólo se utilizan para el diseño visual.

Aquí está un vistazo a la guía del usuario a través del touchpad. Una vez tomé una foto de los menús más importantes del touchpad. Por supuesto, esto puede cambiar con un firmware más nuevo, porque por supuesto tienes la opción de actualizar el firmware.


Conclusión
Tras varias semanas probando la Flsun Q5, quedé impresionado con la compacta impresora Delta. La calidad de impresión igualó lo que he visto con impresoras 3D más caras, como la Artillery Sidewinder X1. Incluso tuve la impresión de que a menudo imprime un poco más limpio. Sin embargo, eso también podría deberse a los ajustes en el cortador.
Esta impresora funciona excelentemente con PLA y PETG, como se puede ver en mis fotos de arriba. Los brazos pueden moverse con precisión.
El montaje de la impresora es rápido, y no hay que pasar mucho tiempo trasteando. La impresora está en gran parte premontada y las partes desmontadas se pueden atornillar y enchufar fácilmente en una hora. La calibración automática también es estupenda.
El acabado de la impresora es bueno teniendo en cuenta su bajo precio. No hay nada de lo que quejarse en términos de velocidad. Incluso con PETG, he conseguido buenos resultados a 60 mm/seg. Por si no lo sabes, el PETG suele imprimirse más lentamente. Todavía no he llevado la impresora al límite en términos de velocidad, pero estoy bastante seguro de que al menos puede seguir el ritmo de mi rápida Artillery Sidewinder X1.
Tampoco hay nada de lo que quejarse en términos de estabilidad. Gracias a los tres pilares rígidos y a la parte superior con los motores, la fuente de alimentación y la electrónica, es estable y no se abre. La guía de rodillos está bien elaborada y no tiene ninguna holgura. Cada carro se mueve con tres rodillos sobre el perfil especial de aluminio. El principio con los rodillos y la construcción de los perfiles es muy similar al de la Sidewinder X1 , donde también estoy muy satisfecho.
Así que realmente no puedo quejarme mucho de la impresora. Hace lo que debe e incluso muy bien a un precio realmente bajo Mi impresora favorita sigue siendo la Artillery Sidewinder X1 , porque puedes imprimir cosas más grandes que 200 x 200 mm y por el extrusor directo para TPU. Sin embargo, ahora también me encanta la Flsun Q5 .
La mayor ventaja para mí es que sólo necesita un pequeño espacio y puedo utilizarla fácilmente en la oficina. También es muy silenciosa y apenas interfiere con la impresión. Así que si buscas una impresora 3D que ocupe poco espacio y que además ofrezca un volumen de impresión decente de 200 x 200 mm, echa un vistazo a la Flsun Q5. Seguiré utilizando el dispositivo y añadiré a este artículo si tengo más experiencias dignas de mención.
Enlaces de descarga a los modelos 3D mostrados en el post
- Descargar prueba de impresora 3D All In One – archivo STL
- Descargar 3D Benchy – Archivo STL
- Descargar Torre de temperatura personalizada – Archivo STL
- Descargar Soporte de paja de vidrio – Archivo STL
- Descargar Ayuda de calibración 10x10x10 – Archivo STL
- Descargar whistle V29 – Archivo STL
- Download Jarrón en espiral – Archivo STL
- Descargar Jardinera de suculentas 11 . – Archivo STL
- Descargar moneda de compra – Archivo STL
- Descargar Tornillo y tuerca moleteados – Archivo STL
- Descargar Elephant smart phone holder – Archivo STL
COMPRAR EN AMAZON

